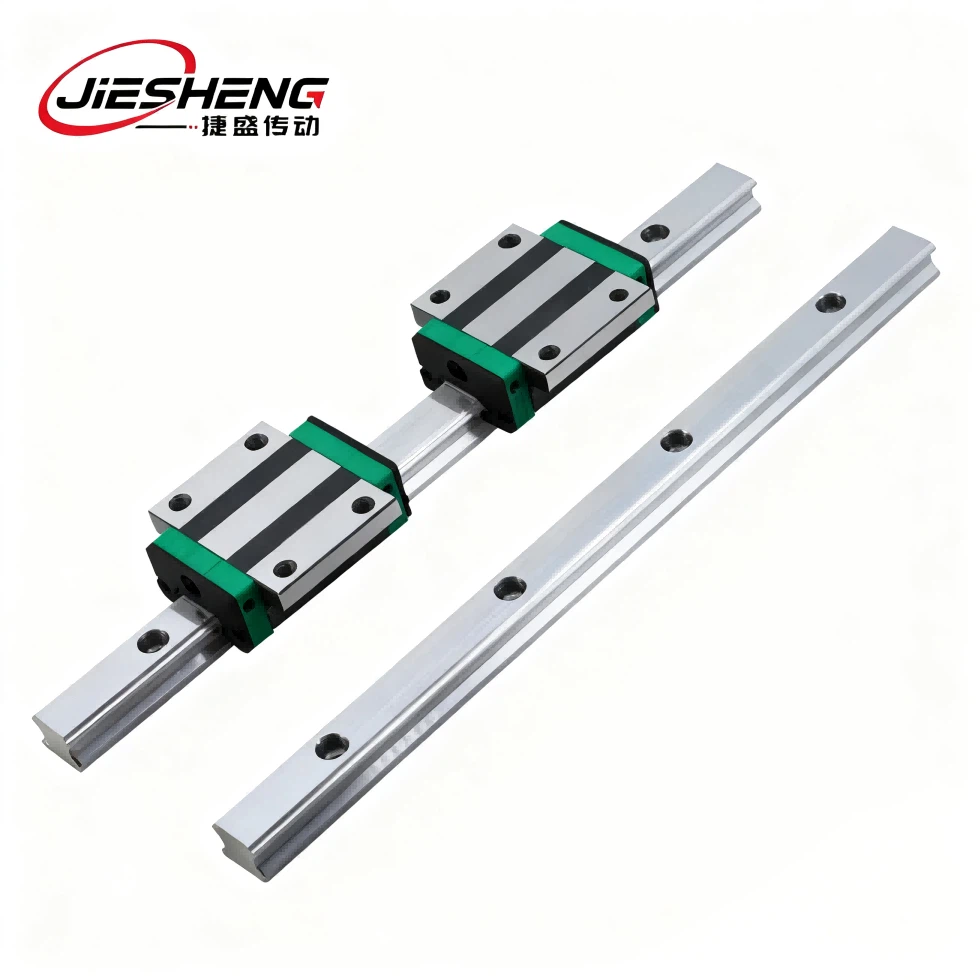
כיצד לפתור תקלות במסילות מדריך ליניארי במכונות CNC?
"מסילת המדריך מגמגמת במהלך פעולת CNC, וגורמת לסטיות ממדי חלק העולה על 0.02 מ"מ. כיצד עלינו לחקור?"
"רעשים חריגים חמורים ממסילת ההדרכה-האם זה לא מספיק סיכה? או בעיות דיוק בהתקנה?"
"חלודה ובלאי במסילות הנחייה גורמים להשבתת ציוד. פתרון תקלות לוקח שעות בכל פעם?" כטכנאי עם ניסיון של 12 שנים בתחזוקת כלי CNC, בעיות אלו מייצגות נקודות כאב נפוצות בסדנה.מדריך לינאריs משמשים כ"רכיבי תמסורת הליבה" שלמכונות CNC, והכשלים שלהם גורמים ישירות לדיוק העיבוד המופחת והשבתת הציוד. מפעל אחד של מכונות מדויקות ביטל פעם אצווה שלמה של חלקים עקב כשל במדריך לא פתור, וגרם להפסדים של יותר מ-100,000 יואן. כשלים במכונת CNCמדריך לינאריהם בדרך כלל מתחלקים לארבע קטגוריות: גמגום, רעשים חריגים, סחיפה מדויקת וחלודה/בלאי. פתרון התקלות חייב לפעול לפי ההיגיון של "תחילה לאתר את סוג התקלה → ואז לנתח את סיבת השורש → לבסוף ליישם פתרונות מדויקים", במקום לפרק רכיבים באופן עיוור. היום, בעקבות מסגרת 8-השלבים המתוארת ב"מבנה מאמר I", אנו נדריך אותך בתהליך פתרון הבעיות המלא של המדריך הליניארי-מזיהוי תקלות ועד לשיקום תפעולי - כדי לעזור לך לפתור בעיות במהירות ולמזער הפסדים בזמן השבתה.

שלב 1: מדריך מעשי בן 8 שלבים לפתרון בעיות במדריך ליניארי של מכונת CNC
הגדר דרישות ליבה לפתרון בעיות - ראשית הבן "מה התקלה וכמה משמעותית ההשפעה שלה"
לפני פתרון בעיות, זהה במדויק את סוג התקלה והיקף ההשפעה. תקלות שונות דורשות מוקדי פתרון בעיות שונים בתכלית; פעולה עיוורת עלולה להחמיר בעיות:
איזה "סוג של תקלה" פיתח המדריך שלך? האם דיוק העיבוד הושפע?
השפעות הליבה וסדר העדיפויות לפתרון בעיות משתנים לפי סוג התקלה:
תקלות טלטלות/זחילה:מתבטאת כתנועת מחוון גסה או רטט במהלך התחלה/עצירה, הגורמת ישירות לשגיאות מיקום (גדולה מ-0.01 מ"מ או שווה ל-0.01 מ"מ). אי טיפול מיידי מאיץ את הבלאי.
דיוק סחיפה:סטייה ממדית הדרגתית בחלקים מעובדים, מקושרת בדרך כלל לירידה בדיוק של מסילות המדריך או שגיאות התקנה.
קורוזיה/בלאי:חלודה פני השטח על מסילות ההדרכה או בלאי המחוון, המתבטאת בהתנגדות תפעולית מוגברת. הזנחה ממושכת מובילה לכשל במסילות המנחה.
תרחישי כשל: מתרחשים במהלך-פעולה במהירות גבוהה, עומסים-כבדים או לאחר שינויים סביבתיים?
תרחישי מהירות-גבוהים (מהירות > 3m/s): נגרמים בעיקר מחוסר איזון דינמי או כשל בחומר סיכה;
תרחישי עומס-כבדים (עומס > 5kN): לעתים קרובות עקב עיוות מסילה או עומס מוקדם מופרז;
כשלים לאחר-שינוי סביבתי: נובעים בדרך כלל מקורוזיה או חדירת חפצים זרים.
דרישת ליבה: האם זה "התאוששות מהירה בחירום" או "פתרון קבוע"?
תרחיש חירום:ייתכן שינקטו צעדים זמניים כדי להחזיר את הפעולה תחילה.
צורך ביציבות{{0} ארוכת טווח:נדרשת בירור יסודי של סיבות השורש כדי למנוע הישנות.
שלב 2: הערכת הגורמים לכשל הבסיסי - גורמים חומריים ומבניים המשפיעים על לוגיקה של כשל
תכונות חומר מדריך ליניארי ועיצוב מבני משפיעים ישירות על סוגי הכשלים. טריגרים של כשל משתנים באופן משמעותי בין חומרים/מבנים שונים, הדורשים חקירה ממוקדת:
מובילי פלדה מבניים מסגסוגת (GCr15, 40CrNiMoA - חומרים מיינסטרים)
מובילי נירוסטה (304, 316 ל', מתאימים לסביבות לחות)
כשלים נפוצים: קורוזיה בבור, חסימת סליידר. סיבות ראשוניות:קורוזיה של יוני כלוריד (סדנאות חוף), תאימות שומן לקויה (שמנים סטנדרטיים מתמצקים בקלות). במפעל חוף אחד, 304 מסילות נירוסטה הפגינו חריפות עקב קורוזיה בתרסיס מלח. חקירה העלתה חוסר בציפוי נגד-קורוזיה. הבעיה נפתרה על ידי החלה חוזרת של טיפול חמצון אנודי ומעבר לשומן עמיד למלח-.
מבני אלמנט מתגלגל (מובילי כדור/רולר)
כשלים בהנחיית כדור:הדבקה, רעש חריג, לעתים קרובות עקב בלאי כדור (חספוס פני השטח עולה מ-Ra0.02μm ל-Ra0.1μm) או נזק לכלוב.
כשלים במוביל רולר:סחיפה מדויקת, בלאי מקומי, נגרמת בדרך כלל על ידי העמסת רולר לא אחידה (מקביליות התקנה עולה על 0.003 מ"מ).
שלב 3: התאם סוגי תקלות עם פרמטרי אבחון - תעדוף בדיקה על סמך תקלה
תקלות שונות מתאימות לפרמטרי אבחון מרכזיים ברורים. התאמה מדויקת של פרמטרים מאפשרת זיהוי מהיר של סיבות השורש, תוך הימנעות מפתרון בעיות עיוור:
תקלות גמגום/זחילה: התמקדות ב"התנגדות ושימון"
פרמטרי ליבה:Operational resistance (normal ≤50N, abnormal >80N), מצב שומן (ללא התקשות או זיהומים), מרווח סליידר (0.01-0.03 מ"מ). מסלול מנחה לכלי מכונות הפגין גמגום. בדיקה גילתה התנגדות הפעלה ב-120N עם גריז מיובש. לאחר הסרת שומן ישן ומילוי שומן סינטטי על בסיס ליתיום (NLGI Grade 2), ההתנגדות ירדה ל-45N והתקלה נעלמה.
תקלת רעש חריגה: התמקדות ב"רעידות וחפצים זרים"
פרמטרי ליבה:האצת רטט (רגילה פחות מ-0.05 גרם או שווה ל-0.05 גרם, מעבר ל-0.1 גרם מעידה על חריגה), ניקיון משטח המנחה (ללא פסולת מתכת ואבק), מצב מיסב המחוון (ללא רפיפות או נזק). מסילה מובילה של כלי מכונה הפגינה רעש חריג עם האצת רטט שהגיעה ל-0.15 גרם. בבדיקה התגלו סתימות ברזל על משטח המסילה. לאחר ניקוי עם אוויר דחוס (0.4MPa), הרטט ירד ל-0.04g.
כשל בהיסחפות דיוק: התמקד ב"דיוק גיאומטרי"
פרמטרי ליבה:ישרות (רגיל, פחות מ-0.002 מ"מ/מ"ר; מעבר ל-0.005 מ"מ/מ"ר דורש כיול), מקביליות (פחות או שווה ל-0.003 מ"מ), דיוק מיקום (פחות או שווה ל-±0.005 מ"מ). כלי מכונה הציג סטיות ממדי מוגברות במהלך העיבוד. בדיקה גילתה שגיאת ישרות של המסלול של 0.008 מ"מ/מ"ר. לאחר כיול עם אינטרפרומטר לייזר, הסטייה התאוששה ל-±0.003 מ"מ.
כשל קורוזיה/בלאי: התמקד בבדיקת "מצב פני השטח"
פרמטרי ליבה: Surface roughness (normal ≤ Ra0.03μm, post-wear > Ra0.1μm), corrosion area (≤5% is minor-requires cleaning and rust prevention; >10% דורש תיקון שחיקה).
שלב 4: הערכת דרישות דיוק אבחון תקלות - כלים ותקנים הכרחיים
אבחון תקלות מסתמך על כלים מיוחדים ועליו לעמוד בתקני דיוק מפורשים; אחרת, הסיבה העיקרית עלולה להיות מוערכת לא נכונה:
כלי פיקוח ליבה ודרישות דיוק
| שם הכלי | סוגי תקלות ישימים | תקן דיוק זיהוי |
| אינטרפרומטר לייזר | דיוק סחיפה, סטיית ישרות | דיוק מדידה פחות או שווה ל-±0.001 מ"מ/מ"ר |
| מד חוגה + בסיס מגנטי | פינוי, תקלות יציאה | דיוק מדידה פחות או שווה ל-±0.001 מ"מ |
| בודק רעידות | רעש לא נורמלי, תקלות שיבוש | טווח זיהוי 0.01-1g, דיוק ±0.005g |
| בודק חספוס פני השטח | בלאי, פגמי חלודה | דיוק מדידה פחות או שווה ל-±0.001μm |
| מפתח מומנט | טעינה מראש תקלות | דיוק ±5%, תואם עם ברגים M6-M12 |
שלב 5: ודא תאימות תהליך פתרון בעיות עם ציוד - עקוב אחר נהלים למניעת כשלים משניים
פתרון התקלות חייב לפעול לפי הרצף "הקל עד הקשה ביותר, חיצוני לפנימי" תוך הבטחת תאימות למערכת כלי המכונה כדי למנוע נזק:
תאימות למערכות כלי מכונות: מניעת קונפליקטים תפעוליים
לפני פתרון תקלות, כבה את מערכת הסרוו של הכלי כדי למנוע הפעלת אזעקות במהלך תנועת מסילה ידנית. לאחר התאמת הטעינה המוקדמת, כייל מחדש את מערכת הקואורדינטות של המכונה כדי למנוע שגיאות מיקום. פעם טכנאי הזיז את המדריך מבלי לכבות את מערכת הסרוו, מה שגרם למכונה להזעיק ולהפסיק. הפעולה הרגילה התחדשה רק לאחר אתחול מחדש של המערכת.
שלב 6: הסתגלו לסביבת ההפעלה ולגורמי תקלות - סביבות שונות דורשות מוקדי פתרון בעיות שונים
גורמים סביבתיים הם תורמים מרכזיים לכשלים במדריך ליניארי במכונות CNC. התאם גישות לפתרון בעיות לתנאים ספציפיים:
סביבות לחות / קורוזיביות
מוֹקֵד:קורוזיה מסילה, תחליב שומן. בדוק תכולת הלחות של חלודה ושומן משטח המסילה (פחות או שווה ל-0.5%). בבית מלאכה על חוף הים, כשל במסילת המכונה זוהה ללחות של 1.2% גריז שגרמה לאמולסיפיקציה ואובדן סיכה. מעבר לגריז עמיד למים (מדורג IP67-) והחלת טיפול נגד קורוזיה מנעו הישנות.
סביבות מאובקות
נקודות בדיקה מרכזיות:חדירת חפץ זר למסילות ההנחיה, כשל באטמי המחוון. בדוק אם יש נזק לכיסויי האבק והצטברות אבק על משטחי מסילות ההדרכה. בבית מלאכה לעיבוד עץ, מסילות מנחי מכונה חוו גמגום. בדיקה גילתה כיסוי אבק פגום המאפשר לאבק להיכנס למחוונים. לאחר החלפת מכסה האבק וניקוי מסילות ההכוונה, הפעולה התחדשה כרגיל.
שלב 7: אמת את הבטחת האיכות של פוסט-פתרון בעיות - ודא שהשחזור עומד בסטנדרטים
לאחר פתרון בעיות, יישם אימות קפדני כדי למנוע "תיקונים שטחיים עם סיכונים שיוריים". בצע את שלושת שלבי אימות הליבה הבאים:
אימות דיוק: חיתוך בדיקה + בדיקת מכשירים
אימות חיתוך בדיקה:חלקי בדיקה סטנדרטיים למכונה, למדוד סטיית ממדים (חייבים להיות פחות או שווה ל-80% מהדיוק מדורג המכונה)
בדיקה אינסטרומנטלית:מדדו מחדש-ישר ודיוק מיקום באמצעות אינטרפרומטר לייזר כדי לאשר תאימות.
אימות יציבות תפעולית: מבחן ריצה מתמשכת
בצע ריצה רציפה של 2-4 שעות (הדמיית תנאי עיבוד רגילים), ניטור התנגדות תפעולית (תנודה קטנה או שווה ל-±5N), האצת רטט (פחות או שווה ל-0.05 גרם), וטמפרטורה (פחות או שווה ל-50 מעלות). יציבות מאושרת ללא חריגות.
תקני תאימות: התאמה למפרט התעשייה
תוצאות האימות חייבות לעמוד בדרישות הדיוק של המדריך ליניארי ב-GB/T 17587.3-2021 "Ball Screw Assemblies - Part 3: Acceptance Conditions and Acceptance Inspection" כדי להבטיח תאימות למוצר.
שלב 8: בקרת עלויות פתרון בעיות - אבחון יעיל + מניעה להפחתת הפסדים ארוכי טווח-
עלויות פתרון בעיות כוללות עבודה, כלים וחלקים. שליטה על העלויות הכוללות באמצעות אופטימיזציה של תהליך ומניעה משופרת:
פתרון תקלות יעיל: הימנע מהשקעה לא יעילה
תעדוף אבחון מהיר באמצעות "בדיקה חזותית + שימון + פינוי" (מכסה 70% מהתקלות), תוך ביטול צורך מיידי בכלים-מתקדמים. לטפל בבעיות פשוטות באופן פנימי; מיקור חוץ של תקלות מורכבות לצוותים מיוחדים (חיסכון של 50% בזמן לעומת טיפול-ביתי).
עלות חלקים: בחר נכון, לא יקר
עבור רכיבים כמו שקופיות וכדורים, תעדוף חלקים מקוריים או חלקים מקבילים-באיכות גבוהה על פני חלופות נמוכות-בעלות נמוכה (שמחזיקים מעמד רק-שליש משך הזמן). בלאי קל ניתן לתיקון במקום החלפה מיידית.

מסקנה: מדריך ליניארי של כלי CNC פתרון בעיות - "אבחון מדויק, רזולוציה יעילה"
ההיגיון המרכזי לפתרון בעיות במדריכים ליניאריים של מכונת CNC היא: "סוג תקלה ← ניתוח סיבת שורש ← זיהוי מדויק ← פתרון ממוקד ← אימות תאימות." תקלות הליבה מתרכזות בארבע קטגוריות: שימון, דיוק, חפצים זרים וסביבה. 80% מהתקלות ניתנות לפתרון מהיר באמצעות "ניקוי, שימון מחדש והתאמת פערים" ללא פירוק מורכב.
המהמורות הנפוצות בקרב צוות התחזוקה כוללות "פירוק שקופיות באופן עיוור והסתמכות יתרה על-הסתמכות יתר על כלי- מתקדמים", מה שמאריך את פתרון הבעיות ומגביר את סיכוני הכשל המשניים; או הזנחת גורמים סביבתיים ותחזוקה מונעת, מה שמוביל לתקלות חוזרות. בפועל, ביצוע התהליך של "זיהוי סוג תקלה ← פתרון בעיות לפי נוהל ← טיפול בסיבות סביבתיות ← אימות השפעת השחזור ← צור מנגנון מניעה" מאפשר פתרון תקלות מהיר בעלות מינימלית תוך צמצום הפסדי זמן השבתה-לטווח ארוך.
אם אתה נתקל בבעיות של מסילה מובילה לא פתורה, ספק "תסמיני תקלה (גמגום/רעש חריג/סטיית דיוק), דגם מכונה, סביבת הפעלה וזמן ריצה" כדי לקבל המלצות מדויקות לפתרון בעיות. למניעת-טווח ארוך, יש ליישם את התוכנית "ניקוי/סיכה רגילים + בדיקת דיוק שנתית + הגנת הסביבה". זכור: פתרון תקלות במדריך ליניארי בכלי מכונת CNC אינו עוסק בטיפול בסימפטומים-זה עוסק בטיפול הן בסימפטומים והן בסיבות השורש.
צור קשר
📞 טלפון:+86-8613116375959
📧 אֶלֶקטרוֹנִי:741097243@qq.com
🌐 האתר הרשמי:https://www.automation-js.com/