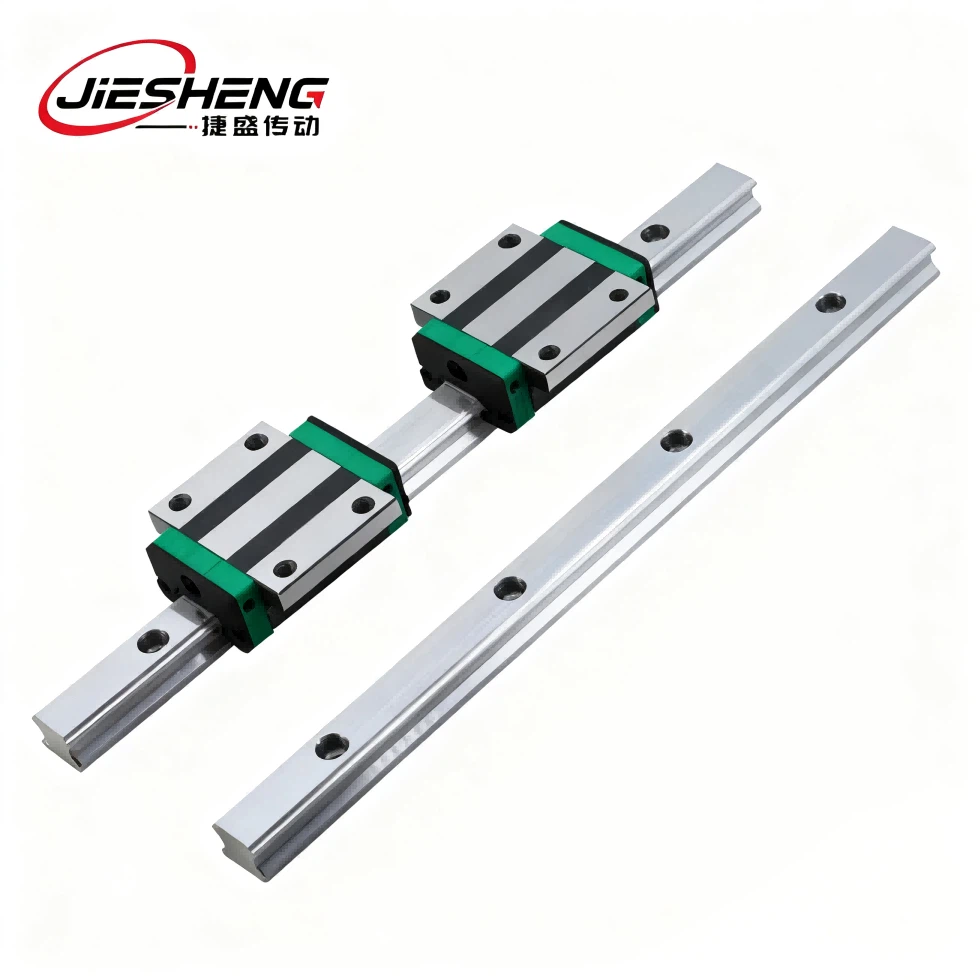
"עליי לבחור מחרטה קונבנציונלית או מכונת גריסה מדויקת להפקה-תומכת בצירי מובילים ליניאריים?" האם יש הבדל משמעותי בבחירת הכלים בין ייצור המוני להתאמה אישית של-חלק אחד?" כמהנדס עם 15 שנות ניסיון בייצור פירים מדויקים, הליבה של שאלות אלו טמונה בסינרגיה בין "דרישות דיוק ייצור + תרחישי ייצור + ביצועי כלי." כמו עומס הליבה-נושאות הליבה-נושאות{10} מערכות תמסורת קוויות{10} הן רכיבים רחבים של מערכות תמסורת ליניאריות. בשימוש בכלי מכונות, ציוד אוטומציה, מכשירים מדויקים ותחומים אחרים דיוק הייצור שלהם קובע ישירות את היציבות של פעולת המדריך ואת הביצועים הכוללים של הציוד יכול להוביל לדיוק פיר נמוך ויעילות ייצור נמוכה (באמצעות כלי ייצור{13}}להתאמה אישית של כלים{14}, ניתן להגביר התאמה אישית של 0%. פחות או שווה ל-0.001 מ"מ/מ', להגביר את קצב המעבר ל-99.8% ולהגדיל את יעילות הייצור ב-30%.
שלב 1: ניתוח מקיף בן 7 שלבים של כלים עבורפירי מנחה ליניאריים נתמכים
הגדר דרישות לבחירת כלי ליבה-תחילה הבן "יעדי ייצור ותרחישים"
לפני בחירת כלים עבור פירי מדריך ליניאריים נתמכים, הבהירו את צרכי הייצור המרכזיים ואת תרחישי הייצור. בחירת הכלים משתנה באופן משמעותי בהתאם לדרישות הדיוק וגודל אצווה הייצור. בחירה עיוורת מסתכנת בכשל ביעדי דיוק או בזבוז עלויות:
- באיזה יישום תומך-ציר מנחה ליניארי שלך משרת? מהם אתגרי הדיוק בייצור? דרישות הדיוק וסדרי העדיפויות לבחירת הכלים משתנים בהתאם לתרחיש:
יישומי - אולטרה-דיוק:דרישת הליבה היא "בקרת דיוק ברמת-מיקרון." התמקד בבחירת הכלים בכלי עיבוד ובדיקה-בדיוק גבוה כדי למנוע אובדן דיוק.
- תרחישים מתקדמים- של כלי מכונה:האתגר הוא "דיוק גבוה + יציבות אצווה". בחר כלי עיבוד מדויק יעילים + כלי בדיקה- בתהליך כדי להבטיח עקביות אצווה;
- תרחישי ציוד אוטומטי:דרישת הליבה היא "עלות-יעילות + יעילות." בחר כלי עיבוד דיוק בינוני-עד-גבוה כדי לאזן בין דיוק ועלות;
- תרחישי עומס כבד-:נקודת הכאב היא "עיבוד-בעוצמה גבוהה + יציבות ממדית." בחר כלי עיבוד-גבוהים כדי למנוע עיוות במהלך העיבוד.
תרחישי התאמה אישית של - יחידה-/קטנה-:דרישת הליבה היא "הסתגלות גמישה". בחר כלים מגוונים.
- תרחישי ייצור המוני:הדרישה היא "ייצור המוני יעיל". בחר כלי קו ייצור מיוחדים.
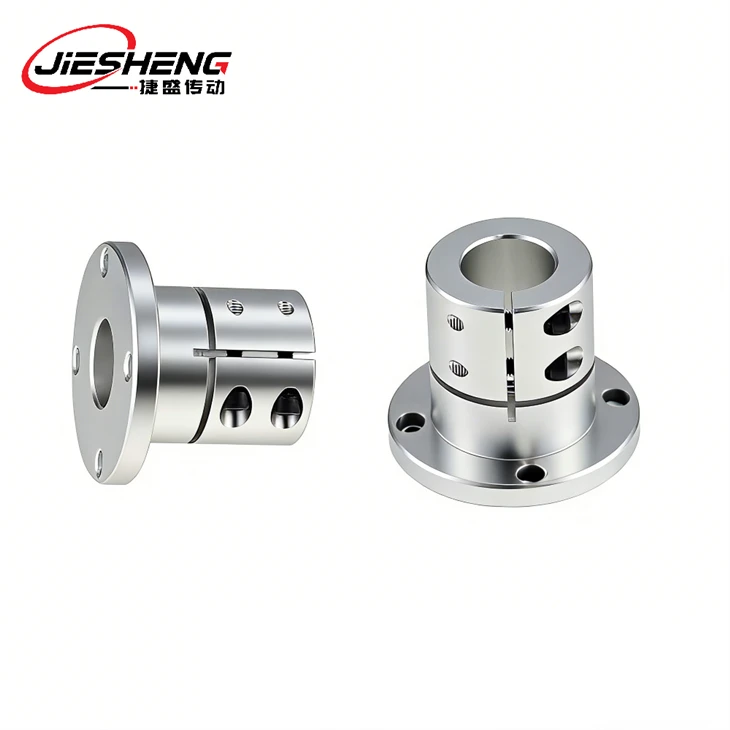
שלב 2: סיווג ומאפיינים של כלי ליבה-אחריות בסיסית לדיוק בעיבוד שבבי
תהליך העיבוד של פירי מובילים לינאריים מסוג-תומכים כולל בעיקר הרס, עיבוד גס, גימור למחצה-, גימור, טיפול בחום ועיבוד עזר. כל שלב דורש כלים מיוחדים, שמאפיינים קובעים ישירות את הגבול העליון של דיוק העיבוד:
- כלי ביטול:להבטיח ממדי חומר גלם מדויקים;
- מכונות ניסור:מסורים אופקיים קונבנציונליים מתאימים לדיוק סטנדרטי ולתרחישים-קטנים של אצווה; מסורי CNC מתאימים לייצור אצווה ולדרישות דיוק בינוניות-עד-גבוהות.
- מכונות גזירה:אידיאלי לחיתוך פירים בקוטר של פחות או שווה לקוטר של 20 מ"מ עם יעילות גבוהה, אם כי שטוחות הקצה- של הפנים אינה אופטימלית ודורשת גימור לאחר מכן.
- חיתוך להבה:מתאים לצירי מסילות מובילים גדולים בקוטר גדול או שווה ל-100 מ"מ. דורש תיקון מכונת כרסום קצה- כדי למנוע עיוות חיתוך.
- כלי גימור:קביעת דיוק סופי, כלי תהליכי הליבה;
- מכונת גריסה גלילית מדויקת:מטחנת דיוק סטנדרטית (ישר פחות או שווה ל-0.002 מ"מ/מ"ר, חספוס פני השטח Ra פחות מ-0.08 מיקרומטר או שווה ל-0.08 מיקרומטר), מתאים ליישומי ציוד אוטומטי ויישומי מכונות אמצע- עד -גבוה-; מטחנה גלילית דיוק- במיוחד (ישר פחות או שווה ל-0.001 מ"מ/מ"ר, חספוס פני השטח Ra פחות או שווה ל-0.02 מיקרומטר), מתאים ליישומי מוליכים למחצה ומכשירי דיוק-אולטרה.
- מכונת חידוד CNC:עוצב עבור-עיבוד פירי מדריך דיוק בנפח גבוה, כולל חידוד אוטומטי + פיצוי אוטומטי לדיוק עיבוד יציב, מתאים לייצור אצווה של כלי מכונות-י.
שלב 3: בחירת כלי בדיקה קריטיים-התמיכה המרכזית לאימות מדויקת
יש להבטיח את הדיוק של צירי מוביל ליניאריים מסוג -תמיכה באמצעות בדיקה מקיפה. הדיוק של כלי הבדיקה חייב לעלות על זה של פירי ההכוונה לפחות פי שלושה (בהתאם ל"כלל-השלישי"), אחרת לא ניתן לאמת במדויק את תאימות הדיוק. שלושה כלי בדיקה מרכזיים דורשים בחירה קפדנית:
- כלים לדיוק ממדי:ודא התאמה לממדים בסיסיים כגון קוטר ואורך
- מיקרומטרים:מיקרומטר חיצוני סטנדרטי (דיוק 0.01 מ"מ, מתאים לקטרים של פחות מ-50 מ"מ או שווה ל-50 מ"מ) לבדיקת מימדים של עיבוד גס ו-למחצה; מיקרומטרים חיצוניים דיגיטליים (דיוק 0.001 מ"מ, מתאים לבדיקת עיבוד עיבוד-בדיוק גבוה) מציעים קריאות נוחות עם מינימום שגיאות.
- כלים לבדיקת סובלנות גיאומטרית:להבטיח דיוק הליבה לישר, גליליות וכו'.
- מחוון חיוג + לוח שטוח + V- בלוק:מתאים לבדיקת ישרות פיר של מסילה מכוונת-תקני. עלות- נמוכה ותפעול פשוט, אך דורשת מפעילים מנוסים.
- מחוון חיוג + לוחית גרניט:מתאים לבדיקת דיוק בינונית-עד-גבוהה. שטוחות לוחית גרניט פחות או שווה ל-0.002 מ"מ/מממזערת שגיאת התייחסות.
- אינטרפרומטר לייזר:מתאים לבדיקת פירי מסילה מובילה דיוק-, ומציע יעילות ודיוק גבוהים עבור תרחישים דיוק- במיוחד.
שלב 4: בחירת כלי עזר - הבטחת המשכיות עיבוד ויציבות מדויקת
למרות שאינם מעורבים ישירות בעיבוד הליבה, כלי עזר משפיעים על יעילות העיבוד, יציבות הדיוק ובטיחות תפעולית. בחר אותם אסטרטגית:
- כלי הידוק ומיקום: הקפידו על נקודות התייחסות מדויקות לעיבוד שבבי
- שלושה-לסת צ'אק:שלושה-חסמי לסת סטנדרטיים; דחיסות דיוק שלוש-לסתות דורשות כיול תקופתי כדי למנוע סטיות מרכוז הגורמות להטיית עיבוד.
- ארבע-חובבי לסת:מתאים להידוק חומרי חתך- לא סדיר. דיוק מרכוז פחות או שווה ל-0.01 מ"מ. דורש התאמה ידנית של מרכוז, פעולה מורכבת, המתאים ביותר לתרחישים מותאמים אישית-יחידה.
- מרכזים:מרכזים סטנדרטיים; מרכזים מתים מדויקים לאיתור שני הקצוות של חלקי פיר, הפחתת רטט בעיבוד שבבי.
שלב 5: איזון נפח ייצור ודרישות יעילות-העלות-מפתח היעילות לבחירת הכלים
בחירת הכלים משתנה באופן משמעותי בין כמויות הייצור. שימוש עיוור בכלי ייצור-בנפח עבור פריטים-יחידים או בכלים- כלליים לייצור המוני מוביל לחוסר יעילות או בזבוז בעלויות. התאמות מותאמות הן חיוניות:
ייצור אצווה - בינוני-:משתמש בכלים חצי-מיוחדים כדי לאזן בין יעילות וגמישות;
- תצורת כלי עבודה:קו ייצור מחרטות CNC + משחזת גלילית מדויקת + כלי בדיקה ממדיים בקו-.
יתרונות:שיפור יעילות של 20%-30%, יציבות דיוק מעולה; השקעה ראשונית מתונה.
שלב 6: איכות הכלים וכיול מדויק-המפתח לטווח ארוך-להבטחת דיוק בעיבוד שבבי
כלים לא סטנדרטיים או כלים שאינם מכוילים באופן קבוע עלולים לגרום לסחיפה של דיוק העיבוד ולגרוטאות אצווה. בקרת איכות קפדנית וכיול תקופתי חיוניים לשמירה על ביצועי הכלי:
- בדיקת איכות הכלים:
- יצרנים בעלי מוניטין חייבים לספק דוחות בדיקת דיוק הכלים ותעודות חומרים.
- דרישות כיול רגיל:
- כיול כלי עיבוד:יציאת ציר מכונת השחזה מכויל מדי חודש (שגיאה קטנה או שווה ל-0.001 מ"מ); ציר מחרטה מכויל כל חודשיים; דיוק מכונת יישור מכויל מדי חודש.
- כיול כלי בדיקה:
- מיקרומטרים ומחווני חיוג:כיול כל 3 חודשים (באמצעות בלוקים מד סטנדרטיים, שגיאה קטנה או שווה ל-0.001 מ"מ);
- אינטרפרומטרי לייזר:כיול כל 6 חודשים;
- בודקי חספוס:כיול כל 3 חודשים.
- תקני תעשייה ותאימות:
- כלי עיבוד שבבי חייבים לעמוד בתקנים כולל GB/T 6477-2015 "טרמינולוגיה לכלי חיתוך מתכת", GB/T 10924-2015 "דיוק של מכונות גריסה גליליות CNC" וכו'. כלי בדיקה חייבים לעמוד בתקן GB/T 20156 GB/T 20156 1958-2004 "מפרטי בדיקה לסובלנות צורה ומיקום" וכו'.
שלב 7: אופטימיזציה של עלות כלי עבודה והשקעה-ייצור יעיל ≠ השקעה גבוהה
בחירת כלים לתמיכה בייצור-פירים מובילים ליניאריים חייבים לאזן דיוק, יעילות ועלות כדי למנוע השקעה מוגזמת. שתי אסטרטגיות אופטימיזציה מניבות תוצאות משמעותיות:
- להשקיע על סמך צרכים; הימנע מרדף עיוור אחר-כלים מתקדמים:
- תרחישי דיוק סטנדרטיים:השתמש מחרטה CNC סטנדרטית + מכונת גריסה מדויקת סטנדרטית + כלי בדיקה ניידים, עם השקעה כוללת של פחות או שווה ל- RMB 200,000 כדי לעמוד בדרישות הבסיסיות;
- תרחישי דיוק בינוניים-עד-גבוהים:השתמש מחרטות CNC מדויקות + משחזות גליליות מדויקות + כלי בדיקה עליונים-בספסל, עם השקעה כוללת בין ¥200,000–500,000 כדי לאזן בין דיוק לעלות;
- בצע אופטימיזציה של תחזוקת הכלים ושימוש חוזר כדי להפחית עלויות-לטווח ארוך:
- תחזוקת הכלים:נקה באופן קבוע כלי עיבוד (ניקוי גלגל שחיקה כל 100 שעות), החלף חלקי בלאי (בדיקת קצה הכלי כל 50 פירים מעובדים), הארכת חיי הכלי ב-30%;
- שימוש חוזר בכלי:עבד מפרטי פיר מדריך זהים עם אותו סט כלים כדי למזער את זמן ההתקנה; שתף כלים בסיסיים על פני מפרטים שונים, החלפת מתקנים מיוחדים וכלי חיתוך בלבד;
- ליסינג-כלים מתקדמים:השכרת כלי בדיקה-דיוק במיוחד לשימוש-ל קצר (עלות שכירות: 500-1000 ¥ ליום) כדי להפחית את ההשקעה מראש.
מַסְקָנָה:כלי עבודה עבורפירי מנחה ליניאריים נתמכים- "דיוק-התאמה, הבטחה כפולה של דיוק ויעילות"
ההיגיון הליבה לבחירת הכלים בייצור פירי מנחה ליניאריים נתמכים כדלקמן: "דרישות דיוק ← מאפייני חומר ← נפח ייצור ← ביצועי כלי ← איזון עלויות." המהות שלו טמונה בהשגת השילוב האופטימלי של יעילות ייצור ועלות תוך עמידה בדרישות דיוק העיבוד.
אם מתרחשות סטיות דיוק במהלך העיבוד, זהה במהירות את הסיבה על ידי ביצוע הרצף הזה:"בדוק תחילה את מצב כיול הכלים ← לאחר מכן ודא תאימות החומר-כלי ← חקור שגיאות הידוק/מיקום → סקור פרמטרים של עיבוד שבבי.".
צור קשר
📧 אֶלֶקטרוֹנִי:lsjiesheng@gmail.com
🌐 האתר הרשמי:https://www.automation-js.com/